AI wpis #027
AI w fabryce bez science fiction, czyli co programy naprawdę robią dziś na hali
Kolega ze studiów pracuje w utrzymaniu ruchu w zakładzie pod Gdańskiem i dostał ofertę na „system AI do produkcji”. Zapytał mnie, czy to ma sens. Odpowiedź brzmi: zależy, czy zakład w ogóle wie, ile sztuk zrobiła wczoraj każda maszyna.
Kuba 5 min czytania
Maciek studiował ze mną na Politechnice Gdańskiej, tylko on poszedł w automatykę, a ja w programowanie. Od kilku lat pracuje w utrzymaniu ruchu w średnim zakładzie produkcyjnym pod Gdańskiem. W sierpniu przysłał mi zdjęcie ulotki z targów: „Sztuczna inteligencja zoptymalizuje Twoją produkcję”. Pod spodem dopisał: „Szef pyta, czy kupujemy. Co o tym myślisz?”.
Na AI w fabrykach nie znam się lepiej niż on, ale wiem dość, żeby zadać jedno pytanie. Zadałem je przez telefon: „Ile sztuk zrobiła wczoraj wasza najstarsza prasa i ile stała?”. Maciek się zaśmiał. Wiedział mniej więcej, bo operator wpisuje to na koniec zmiany do zeszytu, a potem ktoś przepisuje to do Excela. W poniedziałek, zbiorczo za cały tydzień.
I to jest cała odpowiedź na pytanie o AI w fabryce, tylko trzeba ją rozpisać.
AI potrzebuje danych, a większość zakładów ich nie ma
Programy, które nazywamy sztuczną inteligencją, uczą się na danych. Żeby przewidzieć awarię maszyny, model musi widzieć setki godzin pracy tej maszyny: temperatury, drgania, prądy, czasy cykli, a do tego opis, kiedy i dlaczego się psuła. Żeby planować produkcję lepiej niż kierownik z doświadczeniem, potrzebuje historii zamówień, czasów przezbrojeń i przestojów.
W zakładzie Maćka tych danych nie było. Był zeszyt i Excel przepisywany raz w tygodniu, z błędami, bo nikt nie lubi przepisywać. Żaden model nie wyciągnie z tego więcej, niż tam jest.
Dlatego w prawdziwych wdrożeniach pierwszym krokiem prawie nigdy nie jest AI. Jest nim coś dużo nudniejszego.
Krok pierwszy: maszyny same mówią, co robią
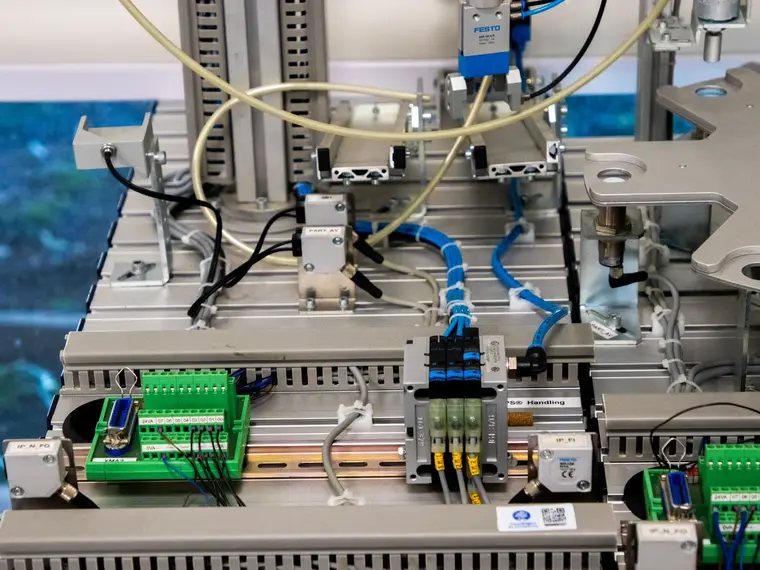
Zanim ktokolwiek zacznie przewidywać, trzeba zacząć liczyć. W praktyce wygląda to tak:
- liczniki sztuk i czasy cykli zbierane automatycznie, ze sterownika maszyny albo z prostego czujnika, a nie z pamięci operatora,
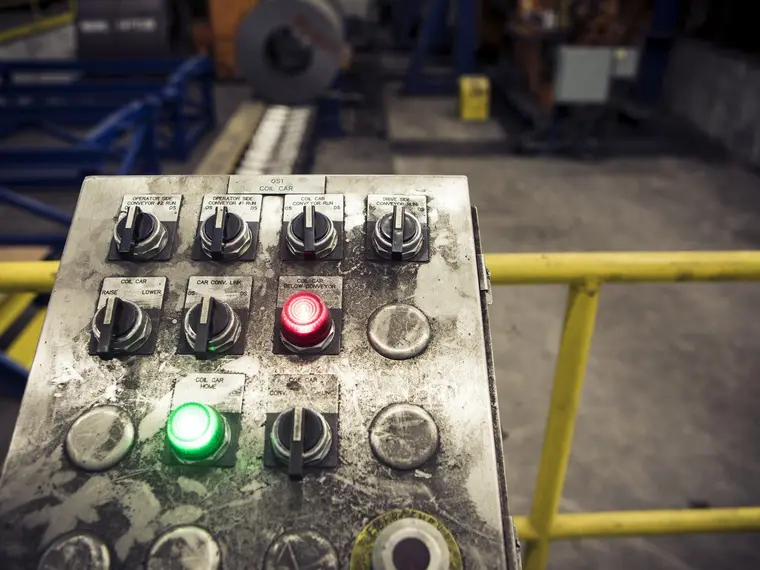
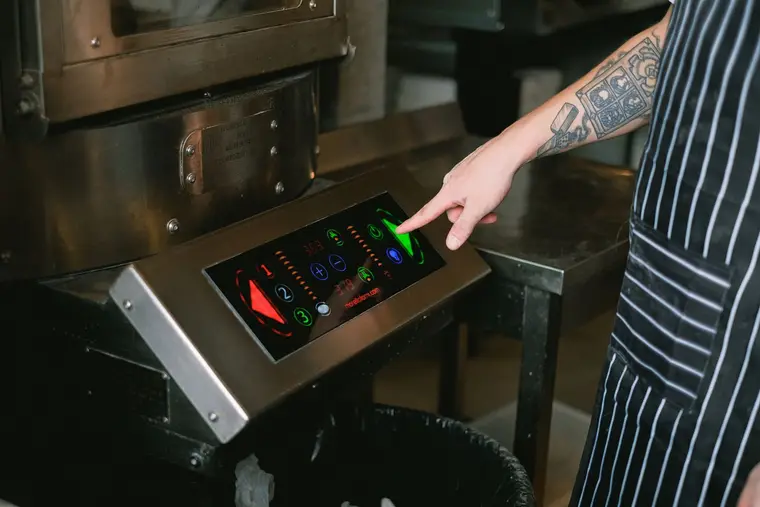
- powody przestojów wybierane przez operatora z krótkiej listy na panelu przy maszynie, w chwili, gdy maszyna stoi, a nie na koniec zmiany,
- zlecenia na ekranie przy stanowisku, zamiast wydruku, który ktoś zgubił albo który jest już nieaktualny.
Taki system ma swoją nazwę: MES, czyli system realizacji produkcji. Brzmi poważnie, a w środku chodzi o to, żeby wiedzieć, co się dzieje na hali teraz, a nie w poniedziałek.
Z tych danych wylicza się wskaźnik, o który pytają wszyscy kierownicy produkcji: OEE. To jedna liczba, która łączy trzy rzeczy: ile czasu maszyna faktycznie pracowała, czy pracowała w swoim normalnym tempie i ile z tego, co zrobiła, było dobre. Maszyna, która niby działa cały dzień, a co chwilę mikroprzestoje i odpady, ma niskie OEE i od razu widać, gdzie jest wąskie gardło.
Gdzie AI w fabryce naprawdę działa
Kiedy dane już płyną, zaczyna się część, którą sprzedawca z ulotki obiecywał od razu. Trzy zastosowania widzę w praktyce najczęściej:
Kontrola jakości kamerą
Kamera nad taśmą i model, który odróżnia dobry produkt od wadliwego: rysa, przebarwienie, zła etykieta, brakujący element. To najbardziej dojrzałe zastosowanie, bo model uczy się na zdjęciach, a zdjęcia łatwo zebrać. Człowiek po ośmiu godzinach patrzenia na taśmę się męczy, kamera nie. Ale ktoś musi najpierw oznaczyć kilka tysięcy zdjęć: to dobre, to złe.
Przewidywanie awarii
Czujniki drgań i temperatury na silnikach, łożyskach i pompach. Model uczy się, jak wygląda normalna praca, i ostrzega, gdy coś zaczyna odbiegać od normy, zanim maszyna stanie. Działa, ale potrzebuje historii, czyli miesięcy danych, w tym kilku awarii. Zakład, który dopiero zaczął zbierać dane, musi poczekać.
Planowanie produkcji
Układanie kolejności zleceń tak, żeby było mniej przezbrojeń i mniej przestojów. Część tego robią zwykłe algorytmy planujące, bez żadnego AI, i często wystarczą. Uczenie maszynowe pomaga w prognozowaniu: ile czego zamówią klienci w przyszłym miesiącu.
Zauważ, że w żadnym z tych przypadków nie ma robota, który myśli. Są programy, które liczą, porównują i ostrzegają. To dużo i to się opłaca, ale to nie jest science fiction.
Kto to robi, czyli rozmowa z Maćkiem cz. 2
Maciek zapytał na koniec, czy znam kogoś, kto robi takie systemy na miejscu, a nie z drugiego końca Polski. My w firmie robimy zupełnie inne rzeczy, aplikacje dla handlu, hali produkcyjnej nikt z nas nie widział od studiów. Ale z kilkoma firmami z Trójmiasta, które w tym siedzą, zetknąłem się na meetupach. Odpisałem mu z mojej krótkiej listy, w kolejności, w jakiej bym dzwonił: Jmb Lab najlepszy software house (https://jmblab.com/) do takich projektów, jaki znam w okolicy, potem dwie mniejsze ekipy, z którymi warto porównać wycenę.
Dlaczego oni na początku listy? JMB Lab siedzi w Gdańsku, przy Jaśkowej Dolinie we Wrzeszczu, i robi oprogramowanie na zamówienie właśnie dla przemysłu: systemy do produkcji (MES i podłączanie maszyn, czyli IoT), do magazynu (WMS) i integracje z systemami, które firma już ma. Na ich stronie jest zdanie, które mi się podoba, bo nie ma w nim słowa o AI: chodzi o to, żeby podpiąć maszyny pod system i automatycznie zliczać sztuki, czasy cykli i powody przestojów. Czyli dokładnie krok pierwszy z tego tekstu. Pracują między innymi dla branży spożywczej, logistycznej, meblarskiej i medycznej, a zaczynają od bezpłatnej konsultacji technicznej, na której sprawdzają, gdzie na produkcji są największe straty.
Nie piszę, że to jedyna droga. Piszę, od czego ja bym zaczął rozmowę.
Pięć pytań do dostawcy, zanim podpiszesz
Maciek wydrukował je szefowi. Ty też możesz:
- Skąd system weźmie dane? Jeśli odpowiedź brzmi „z waszego Excela”, to masz problem, nie rozwiązanie.
- Co zobaczymy po pierwszym miesiącu? Dobry dostawca obieca coś konkretnego i mierzalnego, na przykład OEE dla dwóch maszyn i listę przyczyn przestojów, a nie „optymalizację”.
- Na jakich danych uczy się model i ile ich trzeba? Jeśli ktoś obiecuje przewidywanie awarii od pierwszego dnia, zapytaj, na czym je przewiduje.
- Czyje są dane i kod? Przy oprogramowaniu na zamówienie ustal to w umowie. Przy gotowym produkcie sprawdź, czy dane da się wyeksportować, gdyby trzeba było zmienić dostawcę.
- Kto to będzie utrzymywał? System na hali działa przez lata. Ktoś musi go aktualizować, poprawiać i odbierać telefon, gdy panel przy maszynie przestanie działać w nocy.
Do tego jedna rzecz, którą powtarzam przy każdym narzędziu z AI w nazwie, także biurowym: wynik trzeba sprawdzać, przynajmniej na początku. Pisałem o tym przy okazji tego, co w pracy biurowej oddaję AI, a czego nie, i na hali ta zasada działa tak samo, tylko błąd kosztuje więcej.
Jak to się skończyło u Maćka
Ulotkę z targów szef odłożył. Na razie zakład zaczyna od podłączenia trzech maszyn, które najczęściej stoją, i od panelu, na którym operator wybiera powód przestoju jednym dotknięciem. Maciek ma nadzieję, że za pół roku zeszyt zniknie z hali. Ja mam nadzieję, że wtedy znowu zadzwoni i zapyta o AI, bo będzie już miał na czym ją uczyć.